


1. Кои са основните видове процеси на "ролково покритие"?
Ролково покритие (или рулоново покритие)
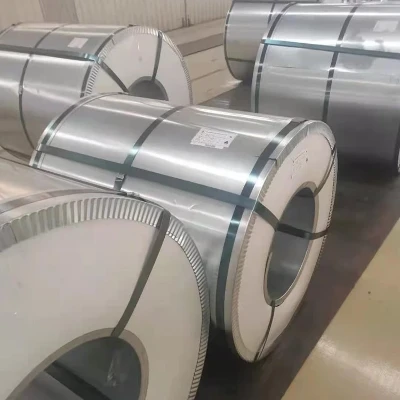
Процес: След обработка с почистване и пасивиране (химическо преобразуване), студено{0}}валцуваните рулони се покриват равномерно с течни покрития (полиестер, флуоровъглерод, силикон-модифициран полиестер и т.н.) с помощта на прецизни валяци за нанасяне на покритие на високо{3}}скоростна непрекъсната производствена линия и след това незабавно се изпичат за втвърдяване.
Характеристики: Това е най-разпространеният процес за предварително{0}}покрити метални листове. Покритието е тънко и равномерно, а адхезията се осигурява чрез пълна предварителна обработка и втвърдяване.
Ламиниране/ламиниране с филм
Процес: Предварително-направено пластмасово фолио (PVC, PET, PVDF и др.) се пресова и залепва към повърхността на предварително-обработената студено-навита рулона с помощта на ролки за горещо пресоване.
Характеристики: По-богати повърхностни текстури и цветове; адхезията зависи преди всичко от качеството на лепилото и процеса на ламиниране.
2. Защо адхезията обикновено е толкова добра?
Идеална среда за предварителна обработка:
Непрекъснато онлайн почистване: Субстратът се подлага на цялостно обезмасляване и почистване на ролка преди нанасяне на покритие, като се постига изключително висока чистота.
Пълна химическа конверсия: Хромирането или пасивирането без -хром се извършва чрез ролково покритие или пръскане, образувайки равномерен и плътен филм за конверсия, който е физическата и химическа основа за адхезия (и устойчивост на корозия).
Контролиран процес на втвърдяване:
Прецизно печене: Температурата, времето и скоростта на лентата се контролират прецизно в пещта на производствената линия, за да се осигури пълно кръстосано -свързване и втвърдяване на покритието, постигайки оптимална производителност.
Без вторично замърсяване:
Покритието се нанася в -безпрашна фабрична среда, като се избягва рискът от замърсяване от последващо пръскане по време на транспортиране, обработка и пръскане.

3.Как да тествате и оценявате неговата адхезия?
Тест-за напречен разрез
Стандарти: ISO 2409, ASTM D3359
Метод: Използвайте специално острие, за да нарежете мрежа върху повърхността на покритието, залепете лента и след това бързо я отлепете. Оценете площта на отлепване на покритието (0 е най-добрият, 5 е най-лошият). Това е най-често използваният и най-бърз метод за проверка на място.
Тест за огъване
Стандарт: ASTM D522
Метод: Покритият лист се огъва на 180 градуса около ос с определен диаметър. След това покритието се проверява за напукване или лющене на завоя. Това е ключов тест за оценка на гъвкавостта и адхезията на покритието, директно симулиращ процес на огъване.
Тест за удар
Стандарт: ASTM D2794
Метод: Ударете задната или предната страна на покритието с тежък предмет и наблюдавайте дали покритието се отлепва в деформираната област. Оценете устойчивостта на покритието на деформация.

4. Кои са ключовите рискови фактори, които влияят върху адхезията му?
Недостатъчна чистота на основата: Непълното обезмасляване по време на предварителната обработка е основната причина за нарушаване на адхезията.
Лошо качество на филма за конвертиране: Филмът за конвертиране е неравен или твърде тънък.
Непълно втвърдяване: Недостатъчната температура или време на изпичане предотвратява пълното кръстосано -свързване на покритието.
Повреда при обработка: Това е най-често срещаният проблем. Недостатъчният радиус на огъване, износването на матрицата и прекомерната скорост на щамповане могат да доведат до локално напукване или отлепване на покритието. Трябва да се използват специални покрития, устойчиви-на пръстови отпечатъци,-надраскване и изключително гъвкави.
Повреда на лепилото (за ламинирани плоскости): При високи-температури и висока{1}}влажност лепилото може да остарее, причинявайки образуване на мехури по филма.
5.Какви възможности за избор и предложения за употреба са налични за потребителите?
Определете нуждите си: Ако се нуждаете от високо-обемни, цветно-продукти със строги екологични изисквания (като корпуси на уреди, строителни стоманени панели и вътрешни прегради), рулоните с предварително- покритие са предпочитаният избор.
Изберете надежден доставчик: Поискайте доклади от тестове за ефективност на покритието (особено тестове за адхезия, огъване и устойчивост на корозия) и разгледайте техните производствени процеси и системи за контрол на качеството.
Съобщете вашите техники на обработка: Информирайте доставчика на материала за вашите методи на обработка (радиус на огъване, дълбочина на щамповане и т.н.), за да може да препоръча подходящ тип покритие (напр. „покритие, устойчиво на-огъване“).
Стандартизирайте операциите по обработка: Използвайте защитни филми, поддържайте форми и използвайте подходящи параметри на обработка, за да защитите покритието.